环保标准日趋严格,企业面临巨大的减排压力
国家对NOx排放标准不断收紧,从100mg/m³降至50mg/m³甚至更低,企业必须升级改造现有脱硝设施。
烟气中的粉尘、SO2等杂质导致催化剂中毒失活,运行成本高,需要频繁更换催化剂。
喷氨量控制不当导致氨逃逸超标,造成二次污染,同时增加运行成本和设备腐蚀风险。
基于SCR技术的高效烟气脱硝系统
高科电力烟气脱硝解决方案采用先进的SCR催化技术,结合智能控制系统,实现高效、稳定、经济的NOx减排。
多年服务电力、水泥、冶金等行业,助力环保达标
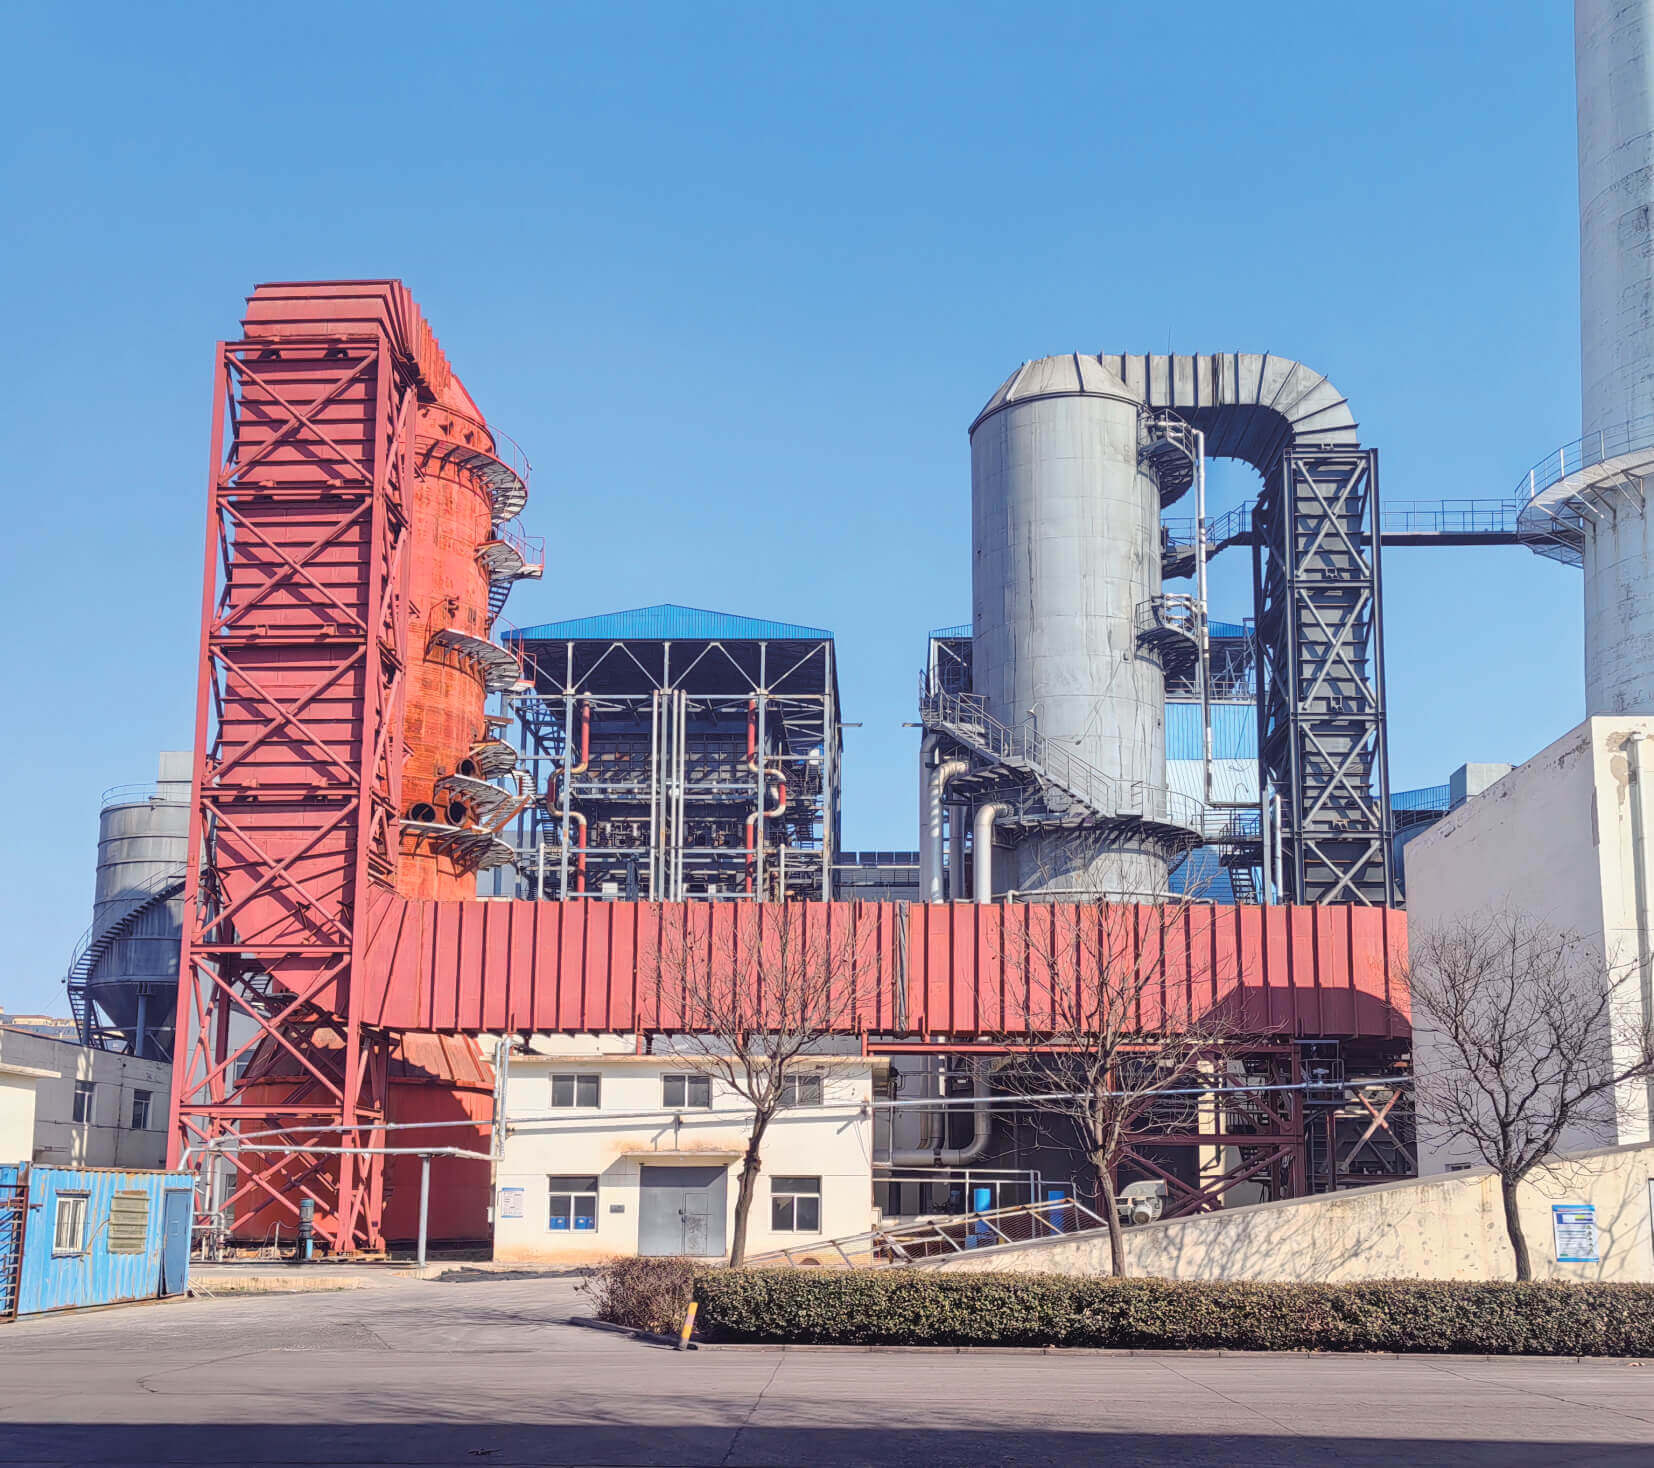
为大型燃煤发电机组提供SCR脱硝系统改造,脱硝效率达到96%,NOx排放浓度降至35mg/m³以下。
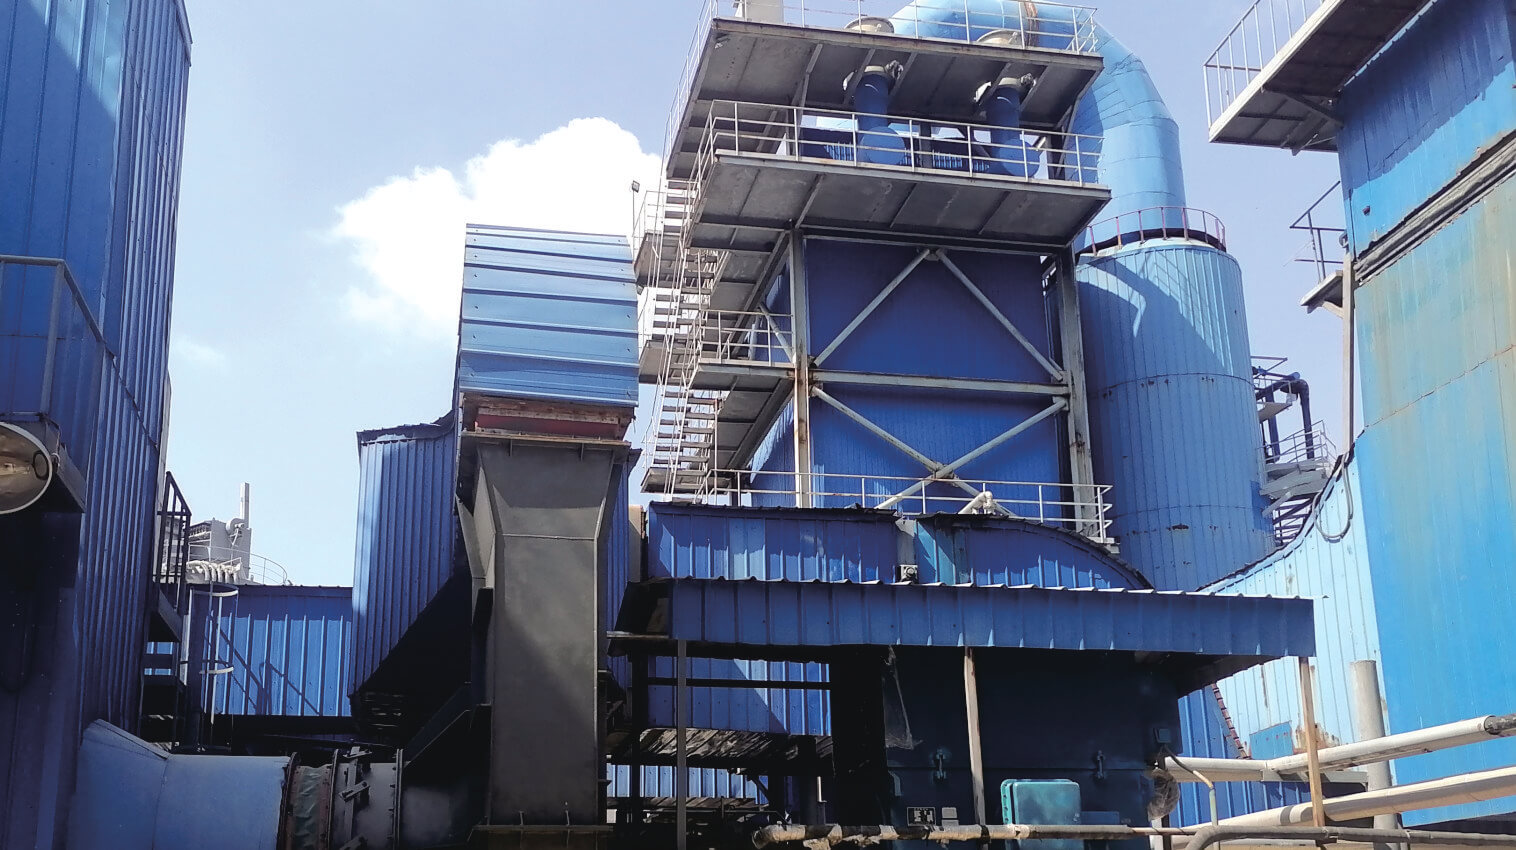
为日产5000吨水泥生产线提供联合脱硝方案,投资成本降低30%,脱硝效率稳定在90%以上。
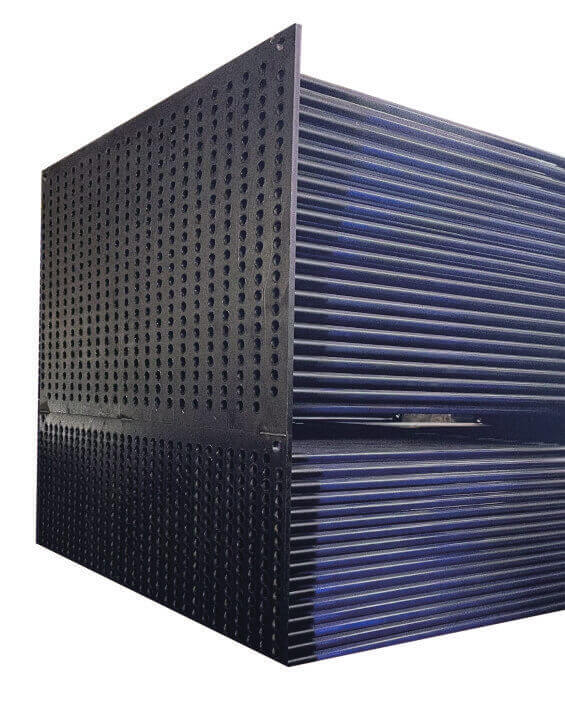
针对低温烟气特点,提供定制化低温SCR脱硝方案,在烟气温度200℃条件下实现85%脱硝效率。
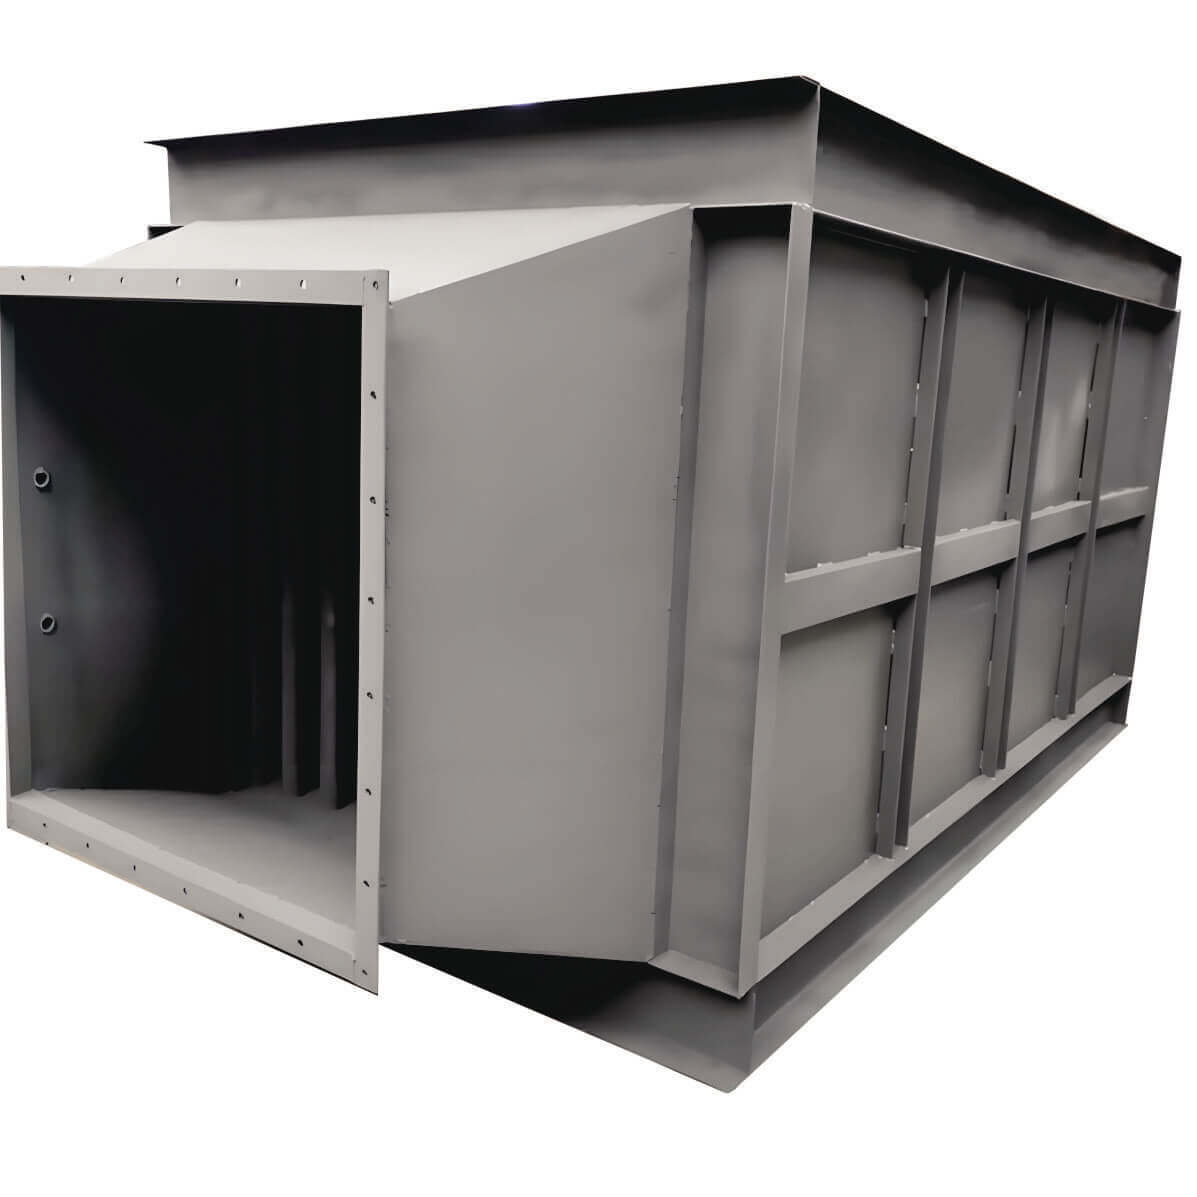
多种型号脱硝设备,满足不同烟气处理需求
| 处理烟气量 | 5000 m³/h |
|---|---|
| 脱硝效率 | ≥90% |
| 氨逃逸 | ≤3 ppm |
| 催化剂层数 | 2层 |
| 适用温度 | 280-420℃ |
| 适用场景 | 中小型工业锅炉 |
| 处理烟气量 | 20000 m³/h |
|---|---|
| 脱硝效率 | ≥95% |
| 氨逃逸 | ≤2 ppm |
| 催化剂层数 | 3层 |
| 适用温度 | 280-420℃ |
| 适用场景 | 大型工业锅炉/窑炉 |
| 处理烟气量 | 50000 m³/h |
|---|---|
| 脱硝效率 | ≥96% |
| 氨逃逸 | ≤1 ppm |
| 催化剂层数 | 3-4层 |
| 适用温度 | 280-420℃ |
| 适用场景 | 火电机组 |
解答您关于烟气脱硝方案的常见疑问
选择SCR还是SNCR取决于您的脱硝需求和工况条件。SNCR投资成本低,但脱硝效率通常在50-70%;SCR脱硝效率高(≥90%),但投资和运行成本较高。对于排放标准要求较高的项目,推荐采用SCR技术;对于中低排放标准要求,可考虑SNCR或SNCR+SCR联合技术。
催化剂的使用寿命主要取决于烟气条件和运行管理。在正常工况下(粉尘含量低、SO2浓度适中),催化剂使用寿命通常为2-3年。通过定期吹灰、合理控制喷氨量等措施,可以有效延长催化剂使用寿命。我们提供催化剂再生服务,可进一步降低运行成本。
氨逃逸控制是SCR系统运行的关键。我们采用先进的智能喷氨控制系统,通过烟气在线监测数据实时调整各喷氨分区的喷氨量,确保氨气与NOx的最佳配比。同时,系统配备氨逃逸在线监测仪,实时监控氨逃逸浓度,当超标时自动报警并调整喷氨量。
低温烟气可以进行脱硝处理,但需要采用低温催化剂。传统SCR催化剂的活性温度窗口通常在280-420℃,对于温度低于280℃的烟气,需要选用专门的低温SCR催化剂,其活性温度可低至180-280℃。我们提供完整的低温脱硝解决方案,包括烟气预热和低温催化剂选型。