为康源制药无菌制剂车间提供臭氧空间消毒与空气净化解决方案,替代传统甲醛熏蒸工艺。项目实施后,车间浮游菌和沉降菌较改造前下降 99.9%,顺利通过 GMP 认证及年度复检,单次消毒周期由 12 小时缩短至 6 小时,年停机消毒时间减少约 120 小时,且完全消除了甲醛等化学熏蒸剂的残留风险。
康源制药股份有限公司是一家专注于无菌制剂生产的大型制药企业,其注射剂车间对生产环境的微生物控制要求极为严格。根据《药品生产质量管理规范》(GMP)及 FDA、欧盟相关洁净区标准,无菌制剂车间需定期进行空间消毒,确保 A/B 级洁净区的微生物指标持续符合规定。
在项目实施前,车间主要采用甲醛熏蒸方式进行空间消毒。该方式虽然具有一定的杀菌效果,但存在明显缺陷:一是甲醛熏蒸后残留气味大,需要较长的通风排残时间,通常整个消毒周期长达 12 小时以上;二是甲醛对人体有刺激性和致癌风险,操作人员职业健康隐患较大;三是复杂的 HVAC 风管系统内部难以被熏蒸剂均匀覆盖,存在消毒死角;四是部分耐药芽孢杆菌仍可能在消毒后存活,对无菌产品构成潜在污染风险。
随着国家药品监管日趋严格以及企业国际化认证需求提升,客户迫切需要一种高效、无残留、可验证的空间消毒方案,以替代传统化学熏蒸方式。
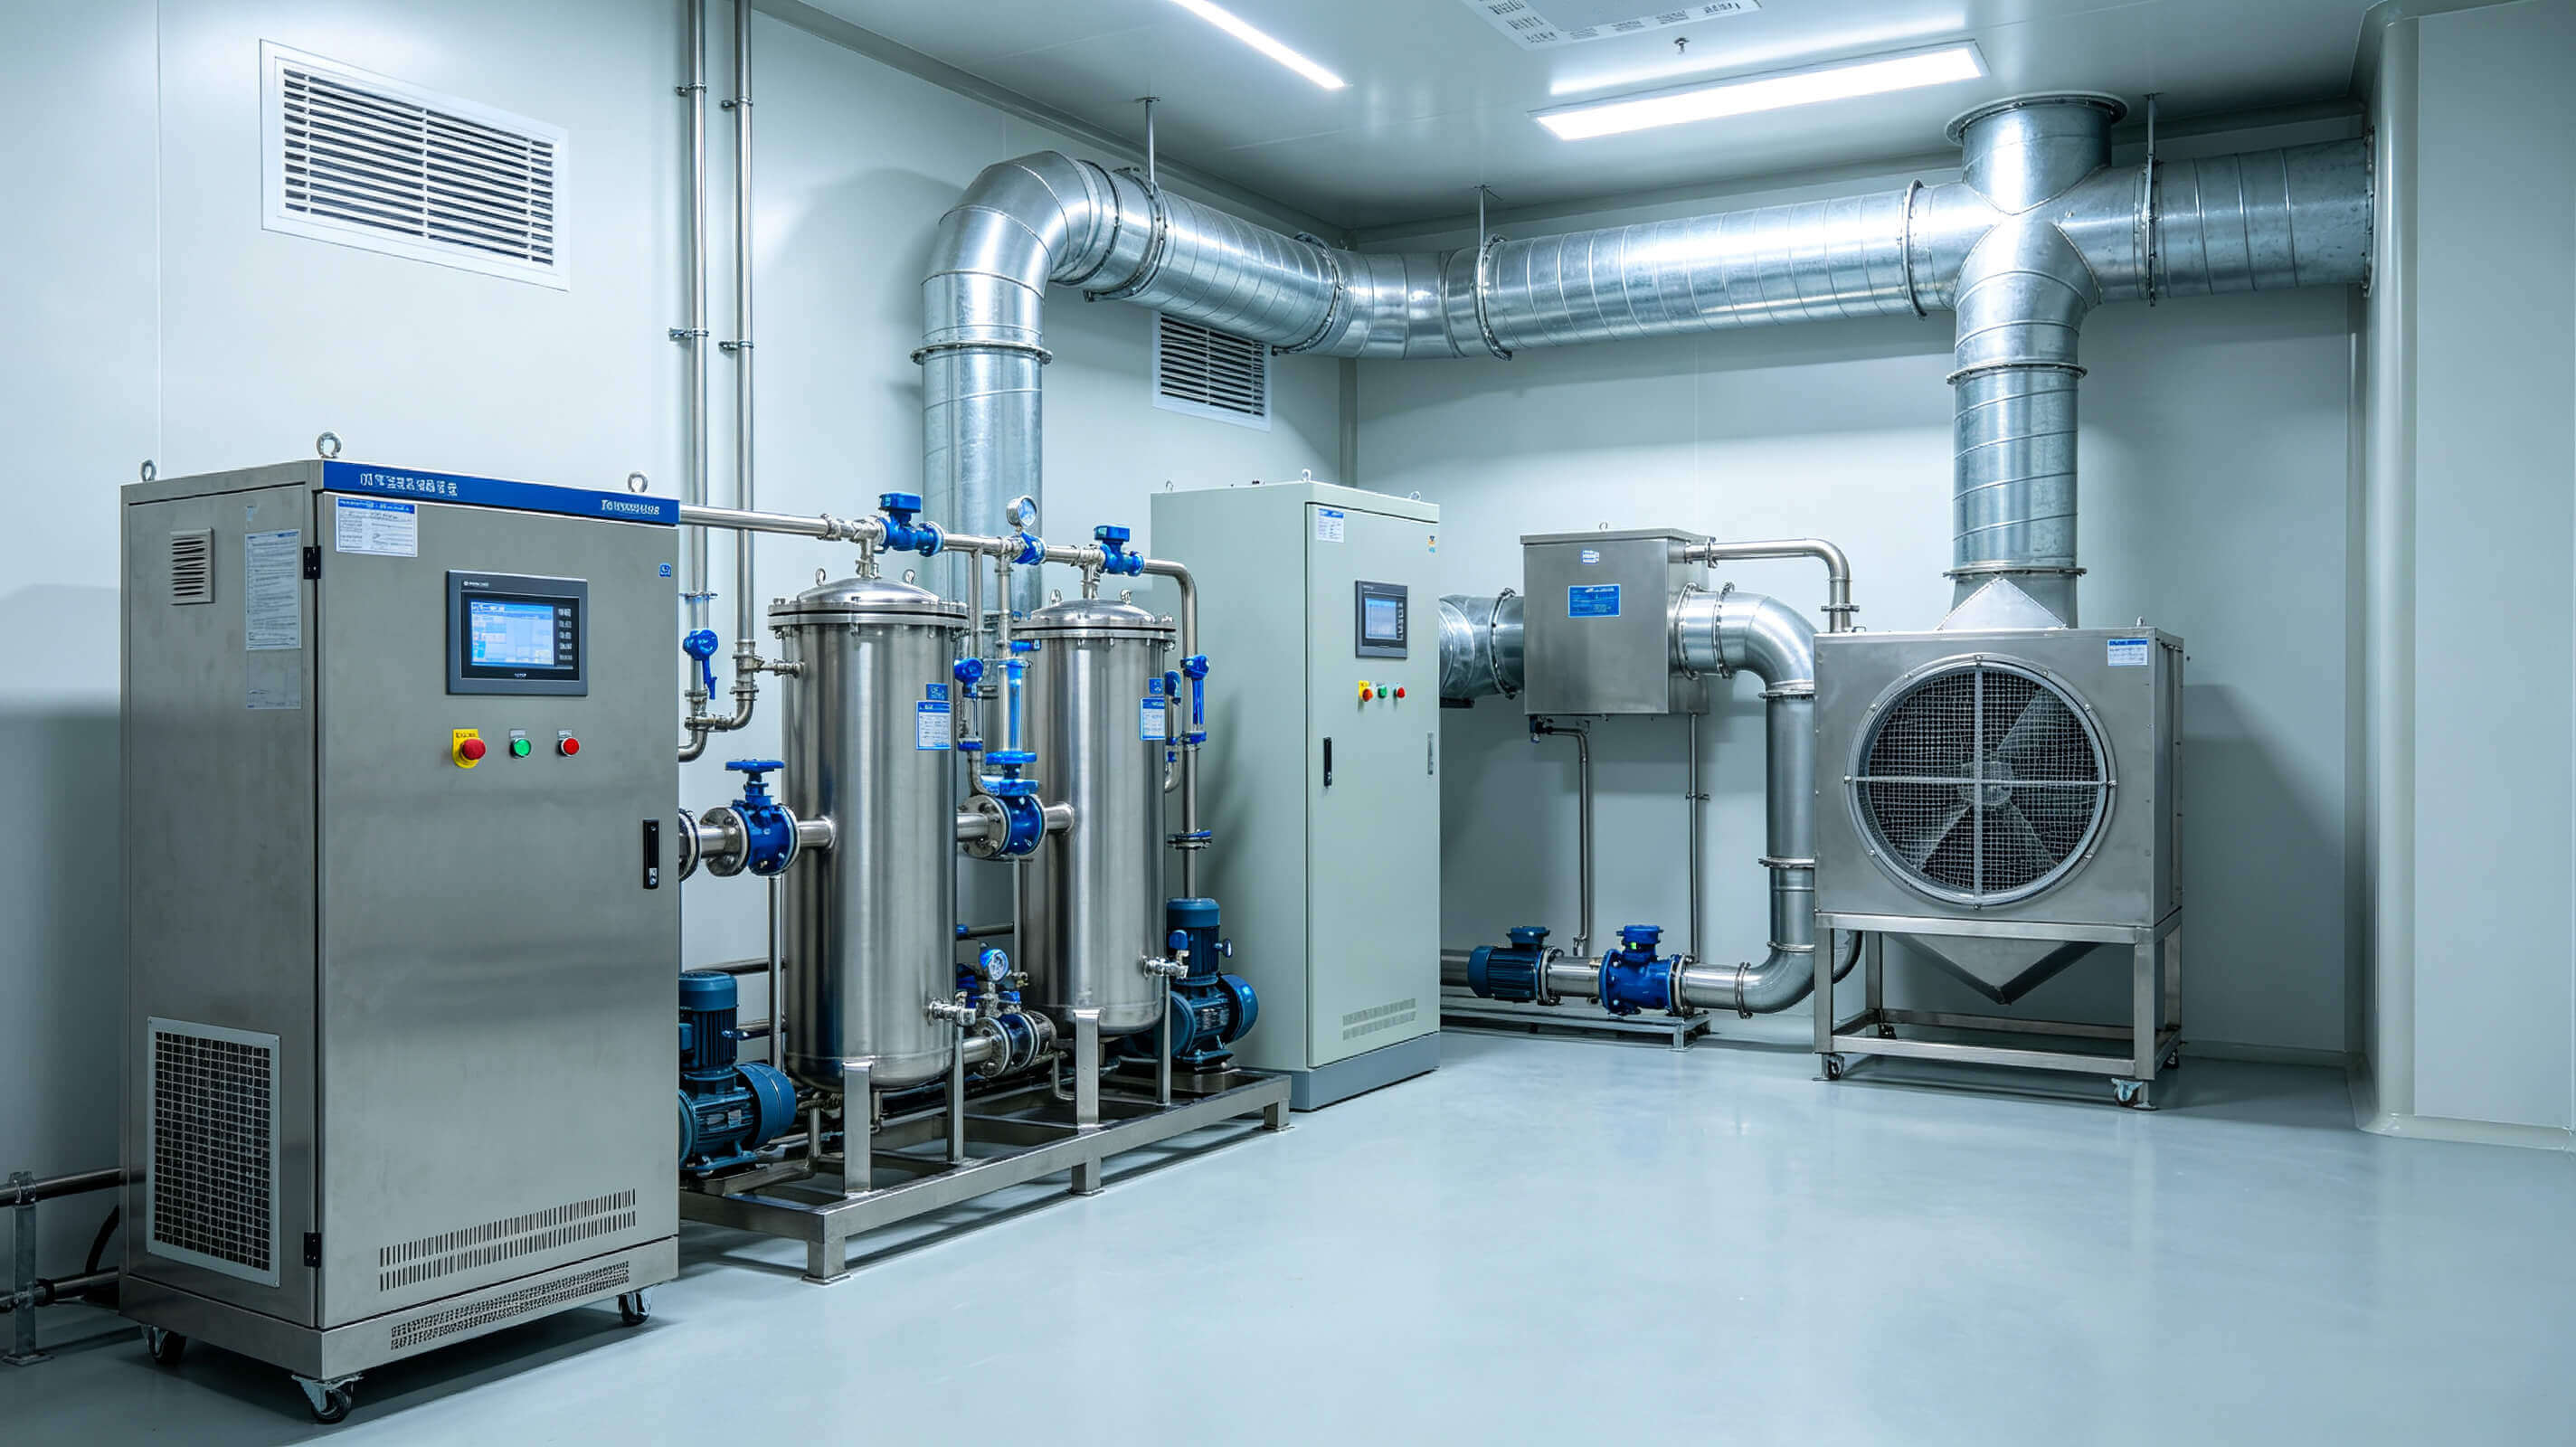
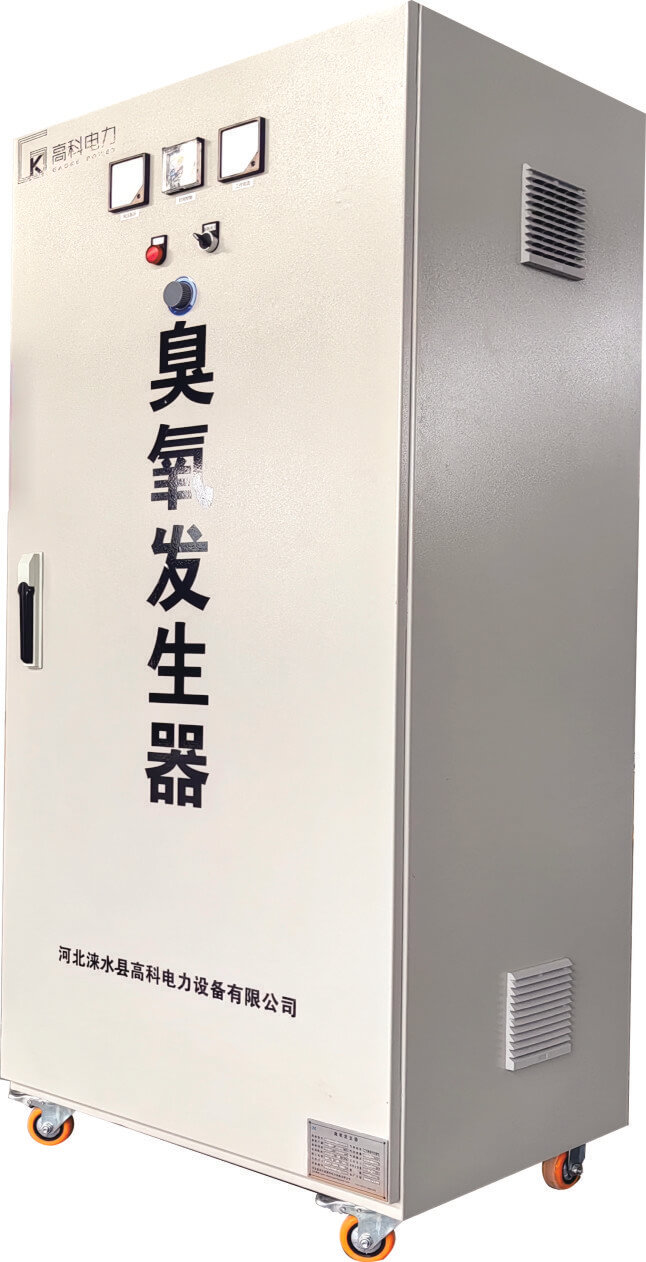
高科电力结合制药行业洁净室特点,为客户定制了"移动式臭氧发生器 + HVAC 分布式臭氧投加"联合消毒方案。该方案充分利用臭氧气体扩散性好、穿透力强、无二次污染的特点,可对洁净室表面、空气及复杂风管系统进行全面消毒。
项目实施前,高科电力技术团队对车间洁净区面积、风管布局、换气次数、温湿度条件进行了详细调研,并制定了标准操作程序(SOP)。消毒流程包括:环境预处理(将相对湿度调整至 60%-80% RH,以增强臭氧杀菌效果)、臭氧发生与分布(通过 HVAC 系统或移动设备将臭氧均匀输送至各功能间)、浓度维持(维持 10-15 ppm 浓度 60-90 min)、催化分解(启动臭氧分解器将残余臭氧快速分解为氧气)、通风置换(达到安全浓度后人员可进入)。
为验证消毒效果,项目采用枯草杆菌黑色变种芽孢生物指示剂(BI)进行挑战性验证,要求杀灭率达到 10⁶ 以上。验证结果显示,所有采样点 BI 培养均无生长,消毒效果完全满足 GMP 要求。
项目完成并经过连续多轮消毒周期验证后,取得了显著的微生物控制效果和运营效率提升。以下为关键量化成果:
臭氧消毒验证数据完整,无残留、无二次污染,完全符合 GMP 对洁净室消毒的要求。消毒周期大幅缩短,为我们的连续生产争取了宝贵时间。
制药洁净室臭氧消毒的关键在于浓度、湿度和时间的精确控制,以及消毒后的快速安全降解。本项目通过在线监测与自动化控制,实现了消毒过程的标准化和可重复性。
| 臭氧发生器型号 | 高科 GK-100 系列(洁净级配置) |
|---|---|
| 臭氧产量 | 200 g/h |
| 臭氧分布方式 | 通过 HVAC 送回风系统均匀扩散 + 移动式补充 |
| 维持浓度 | 10-15 ppm |
| 相对湿度 | 60%-80% RH |
| 消毒维持时间 | 60-90 min |
| 验证标准 | 枯草杆菌黑色变种芽孢 BI 杀灭率 ≥10⁶ |
项目的技术创新点在于将臭氧消毒与制药 HVAC 系统深度融合,通过多点分布式投加和催化分解技术,实现了大空间、复杂风道条件下的均匀消毒与安全恢复。该方案可推广至生物制品、医疗器械、食品等行业的高等级洁净室消毒场景。